

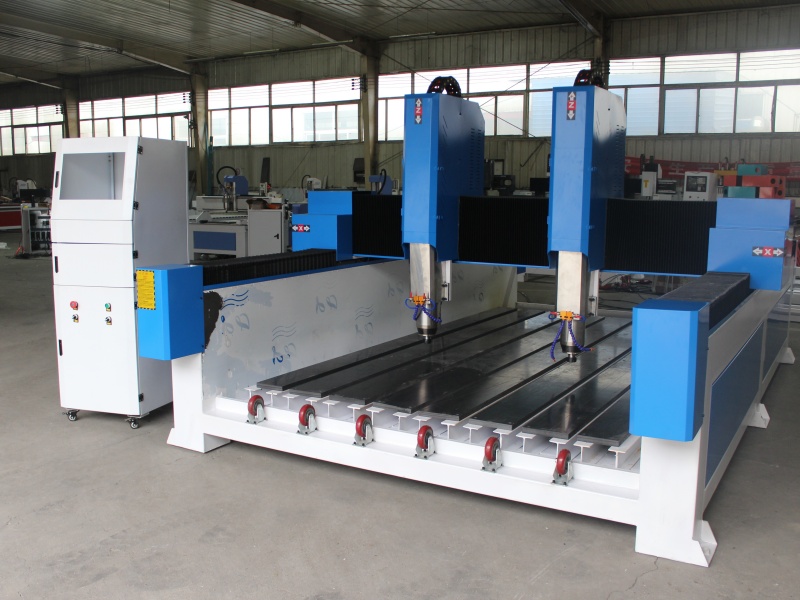
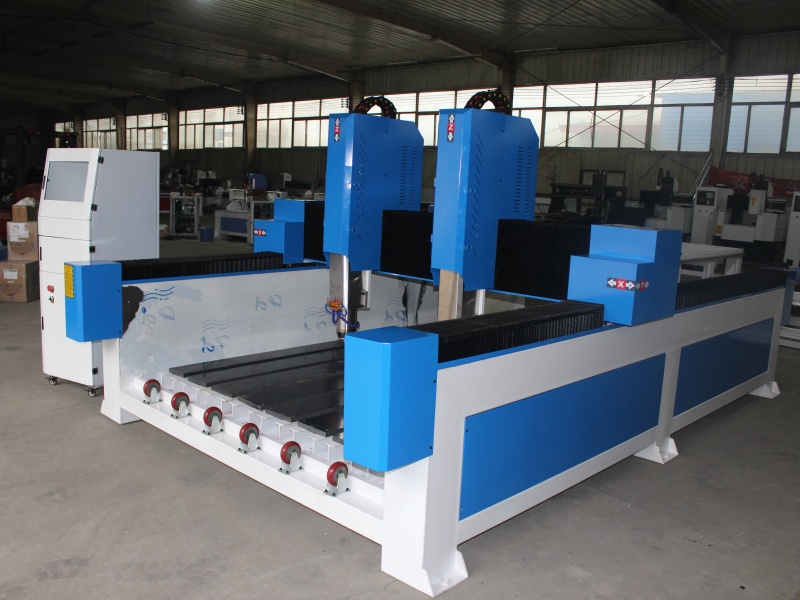
是的,玻璃雕刻机的刻字(或图案)深浅通常是可以调节的。这是雕刻工艺中一个非常重要的控制参数,它直接影响终作品的视觉效果、质感、耐久性以及生产效率。
刻字深浅的调节能力主要依赖于雕刻机的类型(激光雕刻机或机械雕刻机)及其控制系统。调节主要通过改变以下关键参数实现:
1. 激光雕刻机(常见于玻璃精细雕刻)
* 激光功率:
* 这是调节深度的手段之一。 提高激光功率意味着单位时间内传递给玻璃表面的能量更多,汽化或熔融的玻璃材料更深,从而形成更深的刻痕。
* 反之,降低功率则得到更浅的标记。 对于追求表面细腻变化(如渐变效果)或避免玻璃(尤其在薄玻璃上),控制功率至关重要。
* 雕刻速度:
* 与功率密切相关。 在相同功率下,激光束在某个点上停留的时间越长(即速度越慢),积累的能量就越多,雕刻深度就越深。
* 提高速度则会使激光在每个点的作用时间缩短,深度变浅。 调整速度是平衡效率和深度的重要方法。
* 激光脉冲频率/占空比(针对脉冲激光器):
* 对于脉冲激光器,改变脉冲的频率或每个脉冲的持续时间(占空比)会影响能量的传递方式,进而影响熔融深度和热影响区大小。
* 焦距与光斑大小:
* 确保激光束聚焦在玻璃表面。焦点位置轻微的变化会影响能量密度,从而间接影响雕刻效果。使用更短焦距的透镜可以获得更小的光斑和更高的能量密度,理论上在相同参数下能实现更深或更精细的雕刻,但实际操作中需谨慎避免过热。
* 雕刻次数(Pass):
* 对于较深的雕刻或特定效果,可以在同一路径上重复雕刻多次。每次“Pass”都会在前次的基础上加深刻痕。这种方法需要设备具有良好的重复定位精度。
* 辅助气体(部分系统):
* 某些系统可能使用辅助气体(如压缩空气)吹走熔融物或帮助冷却,这间接影响热积累和终效果。
2. 机械雕刻机(如金刚石刀具雕刻)
* 切削深度:
* 这是直接的深度控制参数。 通过控制Z轴(深度轴)的进给量,可以设定刀具切入玻璃表面的深度。一次进给或分层铣削都能实现深度控制。
* 进给速度:
* 刀具在玻璃表面移动的速度。较慢的进给速度通常允许刀具在每个点上作用更充分,配合合适的切削深度可以得到更光滑或更深的沟槽,但效率较低。
* 主轴转速:
* 刀具旋转的速度。转速影响切削力、热量产生和切屑排出。需要与进给速度和切削深度匹配,以达到理想的表面质量和深度,同时避免刀具过度磨损或玻璃。
* 刀具选择:
* 不同形状(如锥形、球形)、尺寸和材质的刀具会影响切削效果和能达到的深度/细节。例如,较粗的刀具可以进行较深的粗加工,而细尖的刀具用于精细浅刻或勾勒细节。
* 冷却液(部分应用):
* 在深雕或长时间雕刻时,使用冷却液可以减少摩擦热,保护刀具,并有助于获得更清晰的刻痕。
调节时的注意事项:
* 玻璃特性: 不同类型的玻璃(如钠钙玻璃、硼硅酸盐玻璃、水晶等)对激光或机械力的反应不同。硬度、厚度、内部应力状态都会影响可达到的安全深度和所需参数。例如,浮法玻璃的表面层和内部结构可能导致深浅不一致。
* 风险: 追求过深的雕刻(尤其是激光雕刻产生较大热应力或机械雕刻施加过大压力)会显著增加玻璃的风险。特别是对于薄玻璃或存在内部缺陷的玻璃。务必在正式雕刻前进行参数测试。
* 表面效果: 深度直接影响视觉效果。浅刻可能更细腻但不够醒目,深刻立体感强但可能边缘更粗糙。激光雕刻的深度变化还会影响标记的透明度/雾度变化。
* 设备能力: 不同档次的设备在参数调节范围、精度和稳定性上存在差异。设备通常能提供更精细、更宽泛的深度控制。
* 测试与优化: 强烈建议在正式雕刻前,在废料或作品不显眼位置进行参数测试,以找到深度、清晰度、效率和安全性之间的平衡点。
总结:
无论是激光雕刻还是机械雕刻,玻璃雕刻的深度都是高度可调的。这主要通过功率/切削深度、速度、焦距/刀具选择等参数,以及雕刻次数等策略来实现。操作者需要根据具体的设备、玻璃材质、设计要求以及安全考虑,仔细调整和优化这些参数,才能获得理想的深浅效果。因此,熟练掌握深度调节是玻璃雕刻工艺中的一项关键技能。